


Attualmente molti prodotti (tra cui l'industria automobilistica dei semiconduttori, l'industria farmaceutica e alimentare, ecc.) hanno requisiti molto elevati in termini di precisione di lavorazione e aspetto estetico, il che rende la saldatura laser un processo necessario per la produzione di questi prodotti e ne promuove l'ulteriore sviluppo della tecnologia di saldatura laser.
Quanto più vicine sono la compatibilità, la temperatura di fusione e la corrispondenza della saldatura laser della plastica, tanto migliore sarà l'effetto. I metodi di applicazione della saldatura laser della plastica sono diversi da quelli della saldatura dei metalli, compresa la saldatura circonferenziale sequenziale, la saldatura quasi sincrona, la saldatura sincrona e la saldatura con maschera di irradiazione.
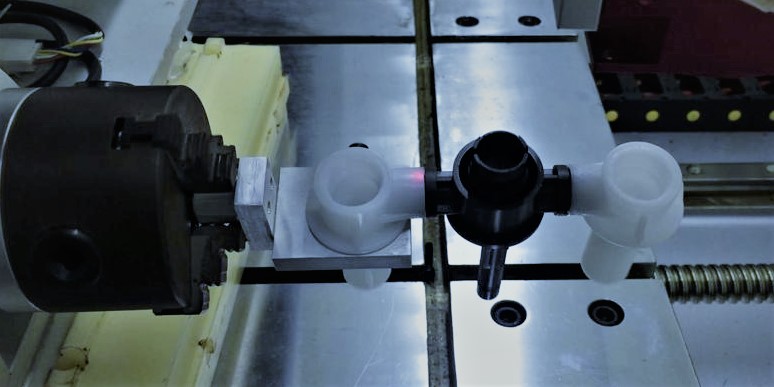
1. Saldatura del contorno
Il laser si muove lungo il contorno dello strato di saldatura in plastica e lo scioglie, unendo gradualmente insieme gli strati di plastica; oppure lo strato inserito viene spostato lungo il raggio laser fisso per raggiungere lo scopo della saldatura.
Nelle applicazioni pratiche, la saldatura dei contorni ha requisiti di qualità più elevati per i pezzi stampati a iniezione, in particolare le applicazioni con linee di saldatura complesse come i separatori di olio e gas. La saldatura dei contorni può raggiungere una certa profondità di penetrazione della linea di saldatura durante il processo di saldatura laser della plastica, ma questa penetrazione è molto piccola e incontrollabile, il che richiede che la deformazione delle parti stampate ad iniezione non sia troppo grande.
2. Saldatura simultanea
Il raggio laser di più laser a diodi è modellato da elementi ottici. Il raggio laser viene guidato lungo il contorno dello strato di saldatura, generando calore in corrispondenza della saldatura, in modo che l'intero contorno si sciolga e si unisca allo stesso tempo. Insieme.
La saldatura simultanea viene utilizzata principalmente nell'illuminazione automobilistica e nell'industria medica. La saldatura simultanea è un punto luminoso multiraggio, sagomato otticamente, che presenta la traiettoria di saldatura. La sua caratteristica è quella di ridurre lo stress interno. Poiché i requisiti sono relativamente elevati e il prezzo complessivo è relativamente elevato, è ampiamente utilizzato nelle cure mediche.
3. Scansionare la saldatura
La saldatura a scansione è anche chiamata saldatura quasi sincrona. La tecnologia di saldatura a scansione combina le due tecnologie di saldatura precedenti: saldatura circonferenziale sequenziale e saldatura sincrona. Un riflettore viene utilizzato per generare un raggio laser ad alta velocità con una velocità di 10 metri al secondo e si muove lungo la parte da saldare, provocando il riscaldamento e la fusione graduale dell'intera parte saldata.
La saldatura quasi sincrona è la più utilizzata. Nell'industria automobilistica e dei ricambi per auto, al suo interno viene utilizzato un galvanometro XY ad alta frequenza. Il suo scopo principale è controllare il collasso della saldatura plastica tra due materiali. La saldatura dei contorni produrrà un grande stress interno, che influenzerà la sigillatura dell'oggetto. Il quasi sincrono è un metodo di scansione ad alta velocità e coopera con il controllo corrente, quindi può eliminare efficacemente lo stress interno.
4. Saldatura a rotolamento
La saldatura a rullo è un innovativo processo di saldatura laser della plastica disponibile in molte forme diverse. Esistono due forme principali di saldatura a rullo:
La prima è la saldatura a sfere Globo. All'estremità della lente del laser è presente una sfera di vetro a cuscino d'aria. Questa sfera di vetro svolge anche il ruolo di focalizzare il laser e di fissare le parti in plastica. Durante il processo di saldatura, la lente Globo viene guidata dalla piattaforma di movimento e rotola lungo la linea di saldatura per completare la saldatura. L'intero processo è semplice come scrivere con una penna a sfera. Il processo di saldatura Globo non richiede complicati fissaggi superiori, ma richiede solo la realizzazione di uno stampo inferiore per sostenere il prodotto. Esiste anche una variante del processo di saldatura a sfera Globo, il processo di saldatura a rulli Roller. La differenza è che la sfera di vetro all'estremità della lente viene trasformata in un cilindro di vetro cilindrico per ottenere un segmento della linea laser più ampio. La saldatura a rulli è adatta per saldature più ampie.
Il secondo è il processo di saldatura TwinWeld. Questo processo di saldatura laser della plastica aggiunge una ruota di pressione in metallo all'estremità della lente. Durante il processo di saldatura, la ruota di pressione preme il bordo della linea di saldatura per saldare. Il vantaggio di questo processo di saldatura laser della plastica è che la ruota di pressione in metallo non si usura, il che favorisce la produzione su larga scala. Tuttavia, la pressione della ruota di pressione agisce sul bordo della linea di saldatura, generando facilmente coppia e causando vari difetti di saldatura. Allo stesso tempo, poiché la struttura della lente è relativamente complessa, provoca alcune difficoltà nella programmazione della saldatura.
5. Saldatura con maschera per irradiazione
Il raggio laser viene posizionato attraverso la sagoma per fondere e incollare la plastica. La sagoma espone solo un'area di saldatura piccola e precisa sullo strato di plastica sottostante. Il raggio laser riscalda solo la parte del prodotto non coperta dalla maschera. Utilizzando questa tecnologia è possibile ottenere saldature ad alta precisione fino a 10 micron.
I componenti microfluidici possono essere saldati in modo preciso e sicuro utilizzando il principio della saldatura a maschera. La geometria del canale rimane intatta, impedendo al materiale fuso di fluire in canali stretti di soli 200 µm.